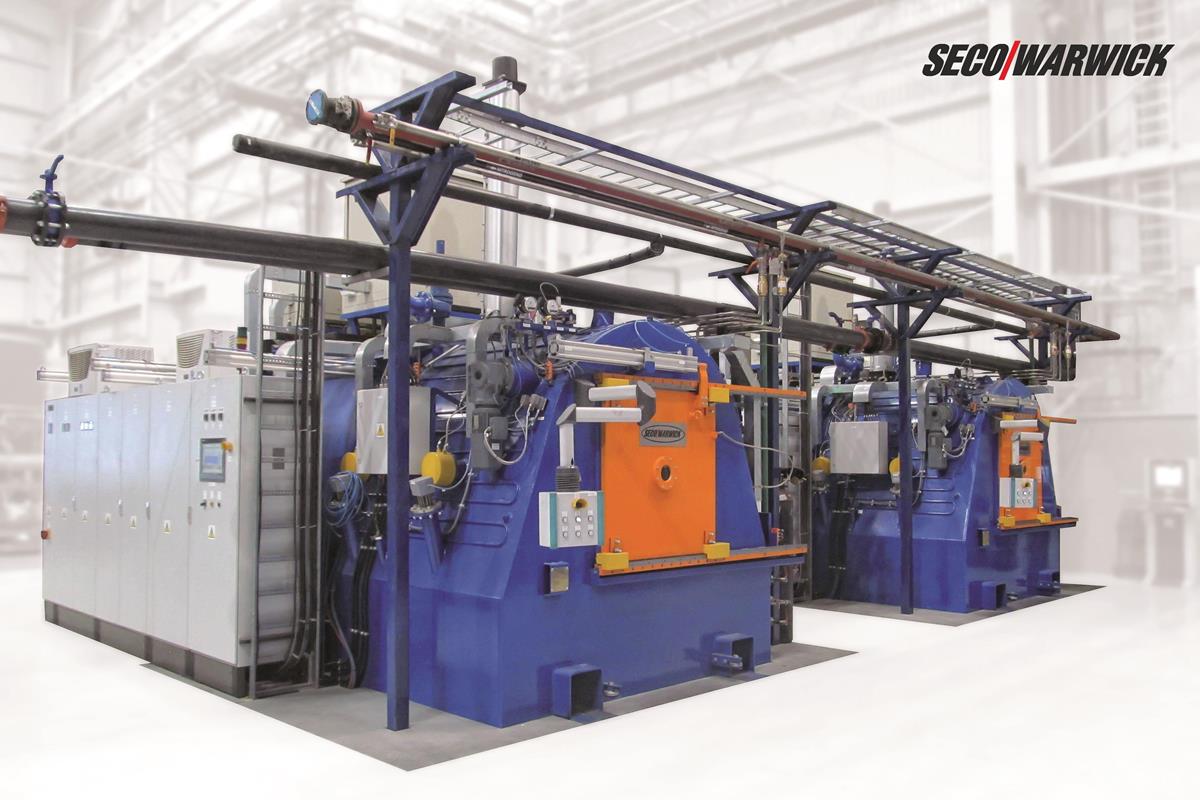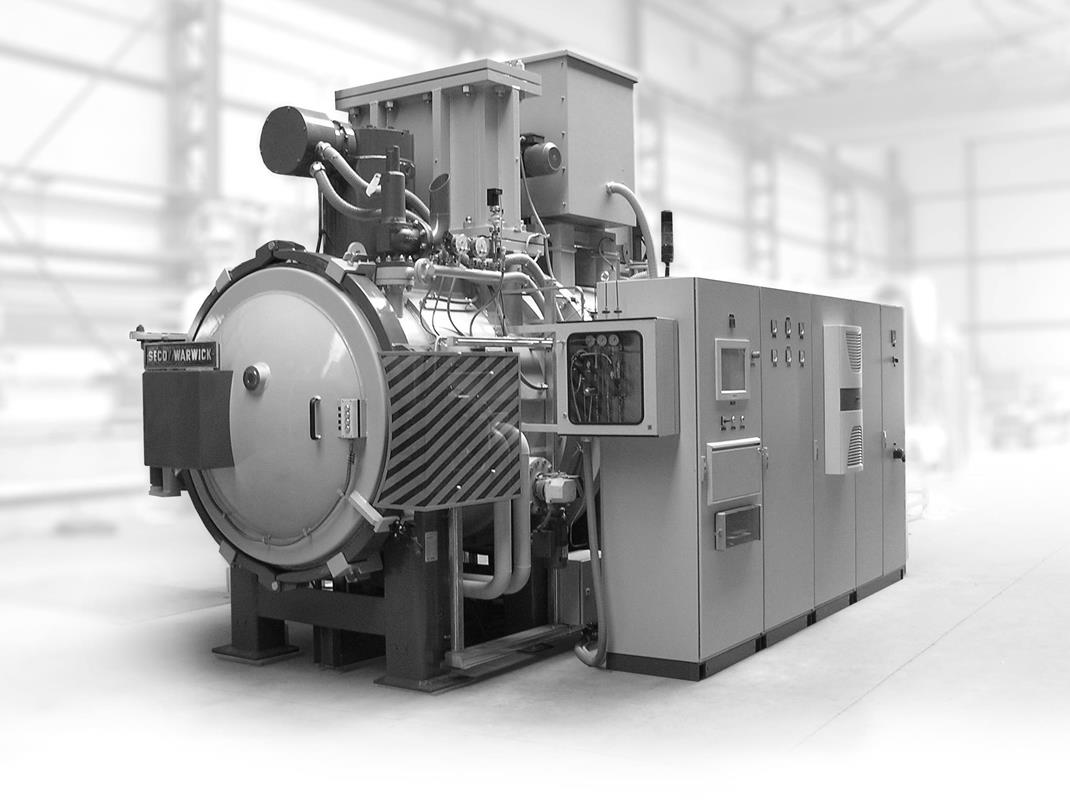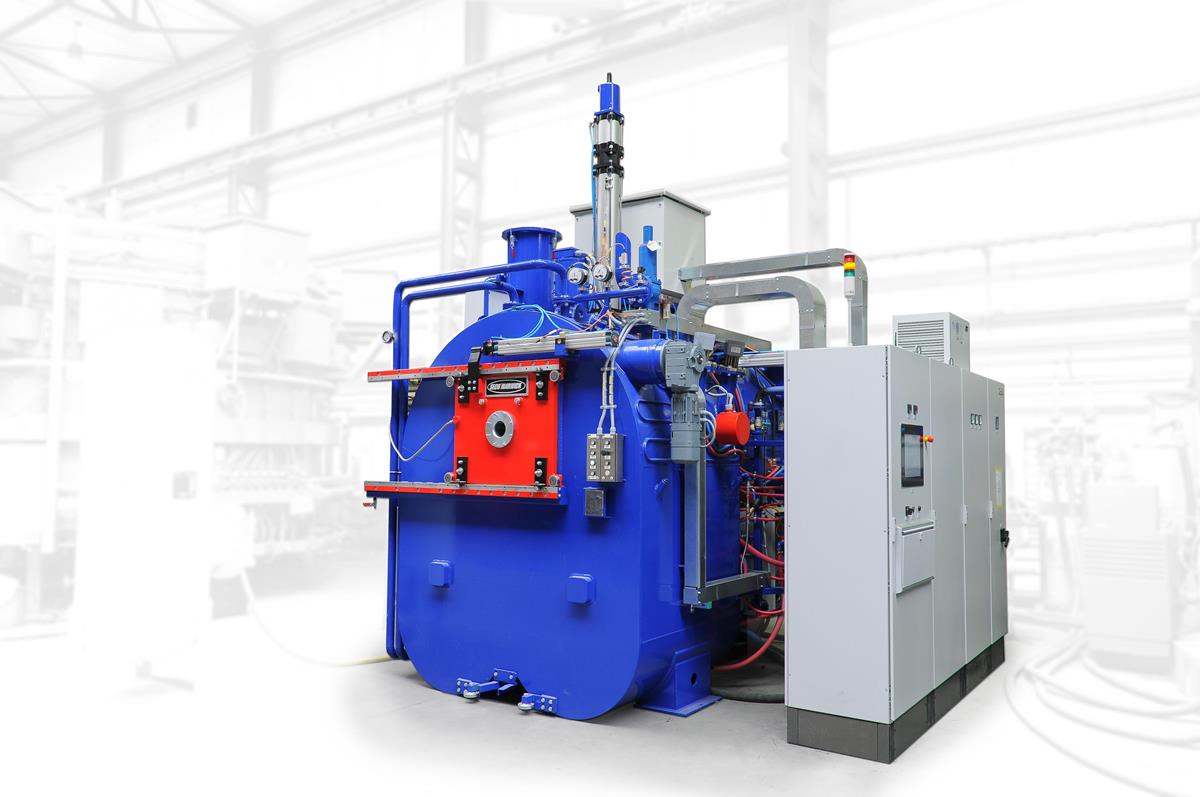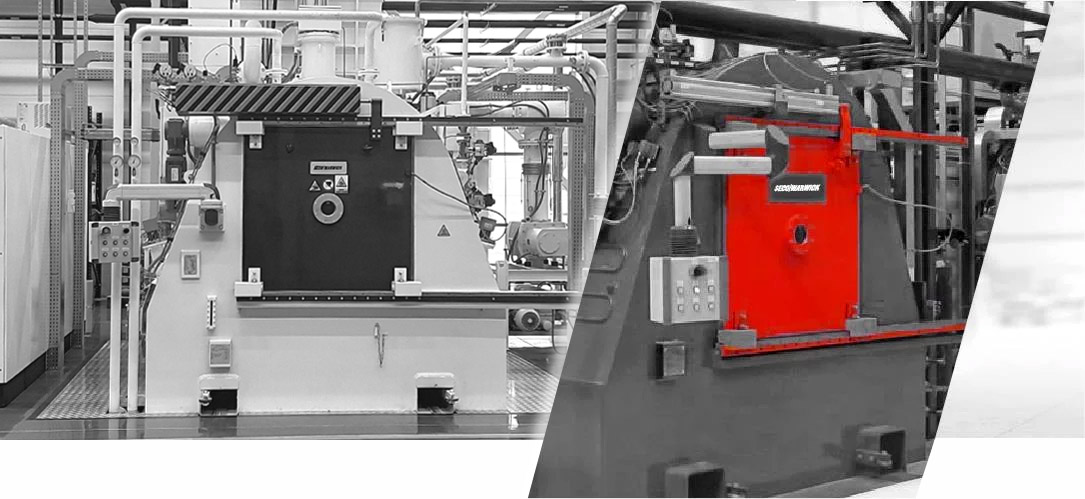
CaseMaster Evolution – Uniwersalny piec komorowy ze zintegrowaną wanną hartowniczą, przeznaczony do nawęglania niskociśnieniowego.
Dwu- i trójkomorowe piece próżniowe do nawęglania niskociśnieniowego (LPC) z wbudowaną wanną hartowniczą, na potrzeby produkcji masowej.
CaseMaster Evolution to dwu- lub trzykomorowa konfiguracja pieca próżniowego przeznaczona do nawęglania niskociśnieniowego połączonego ze zintegrowanym hartowaniem w oleju (OQ).
Konfiguracja ta jest przeznaczona do zastosowań, w których wymagana jest maksymalna intensywność chłodzenia, w szczególności dla stali o niższej hartowności lub komponentów wymagających stosunkowo wysokiej twardości rdzenia oraz stabilnego kształtowania mikrostruktury.
Dzięki zintegrowaniu hartowania w oleju bezpośrednio w piecu próżniowym możliwe jest osiągnięcie wysokiej skuteczności chłodzenia bez konieczności przenoszenia wsadu pomiędzy oddzielnymi urządzeniami, co zapewnia powtarzalne wyniki w wielkoseryjnych i wymagających procesach obróbki cieplnej.
- Opis
- Korzyści
- Konfiguracje
- Cechy
- Specyfikacja
- Opcje
- Procesy
- Automatyzacja
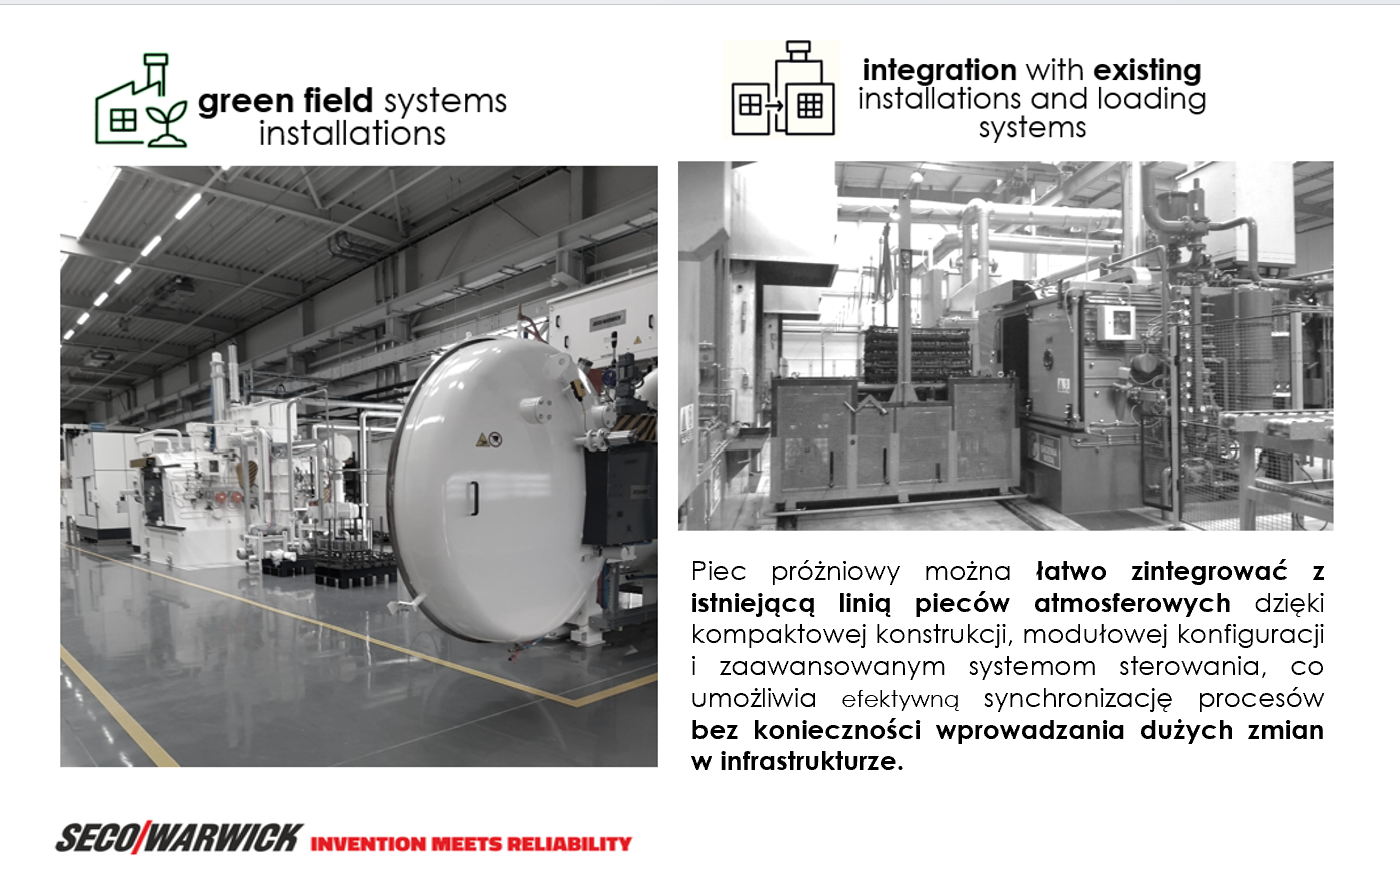
- Integracja systemu
- Przemysły
- Materiały
Piece CaseMaster Evolution zaprojektowane jako najnowocześniejsza konstrukcja, oferują wybór dwóch lub trzech komór, aby zapewniać maksymalną elastyczność obróbki cieplnej i ciągłą obróbkę wsadów. Są one zgodne ze standardami AMS2750 i CQI9.
Oferujemy dwa rodzaje pieców CaseMaster Evolution:
/ Typ D – piec dwukomorowy – posiada dwie komory, z których jedna służy do obróbki, a druga do hartowania w oleju lub gazie.
/ Typ T – piec trójkomorowy – dysponuje takimi samymi komorami jak piec typu D oraz trzecią komorą do nagrzewania wstępnego, którą można wykorzystywać w celu przyspieszenia obróbki.
CaseMaster Evolution to dwu- lub trójkomorowa konfiguracja pieca próżniowego przeznaczona do nawęglania niskociśnieniowego połączonego ze zintegrowanym hartowaniem w oleju (OQ).
Konfiguracja ta jest przeznaczona do zastosowań, w których wymagana jest maksymalna intensywność chłodzenia — w szczególności dla stali o niższej hartowności lub komponentów wymagających stosunkowo wysokiej twardości rdzenia oraz stabilnego kształtowania mikrostruktury.
Dzięki zintegrowaniu hartowania w oleju bezpośrednio w piecu próżniowym możliwe jest osiągnięcie wysokiej skuteczności chłodzenia bez konieczności przenoszenia wsadu pomiędzy oddzielnymi urządzeniami, co zapewnia powtarzalne wyniki w wielkoseryjnych i wymagających procesach obróbki cieplnej.
Piece próżniowe do hartowania w oleju łączą czystość i precyzję próżniowej obróbki cieplnej z wysoką intensywnością chłodzenia oleju, dzięki czemu idealnie nadają się do nawęglanych lub węgloazotowanych części wymagających głębokiego utwardzania powierzchniowego i minimalnych odkształceń.
Technologia próżniowa eliminuje całą infrastrukturę nawęglania atmosferowego (generatory, przewody gazowe, układy wyciągowe, myjki), eliminując emisję CO₂, upraszczając układ instalacji i poprawiając bezpieczeństwo.
Czyste, lśniące powierzchnie
/ Wszystkie procesy zachodzą w próżni → brak utleniania, brak odwęglania.
/ Eliminuje czyszczenie po procesie (brak zendry, brak sadzy).
/ Idealny stan powierzchni części
Precyzyjna głębokość warstwy i skład chemiczny
/ Nawęglanie próżniowe (LPC) i węgloazotowanie umożliwiają dokładną kontrolę potencjału węglowego.
/ Jednolita głębokość warstwy, nawet w przypadku złożonych geometrii i gęsto upakowanych wsadów.
/ Brak utleniania międzykrystalicznego (IGO) w przeciwieństwie do konwencjonalnego nawęglania atmosferowego.
/ Wysoce dokładny i precyzyjny symulator procesu LPC (SimVaC)
Wysoka moc chłodzenia dla stali o niskiej hartowności
/ Hartowanie olejowe w próżni zapewnia szybsze chłodzenie niż hartowanie gazowe.
/ Idealne dla stali takich jak 16MnCr5, 20MnCr5, 8620 lub 20NiCrMo2-2 po nawęglaniu, tam gdzie hartowanie gazowe może być niewystarczające.
Zmniejszenie odkształceń
/ Równomierny nagrzew w próżni + kontrolowane hartowanie gazowe/olejowe minimalizuje gradienty temperatury.
/ Lepsza stabilność wymiarowa w porównaniu z otwartymi zbiornikami oleju.
Bezpieczeństwo i czyste środowisko
/ Zamknięty system → brak płomieni, dymu i oparów oleju.
/ Degradacja oleju jest minimalna dzięki środowisku próżniowemu.
Integracja procesu
/ Nawęglanie i hartowanie w jednym piecu → krótszy czas cyklu, brak transferu między piecami.
/ Brak ryzyka zanieczyszczenia i utleniania podczas transferu.
Efektywność energetyczna
/ Piece próżniowe są bardziej energooszczędne niż piece atmosferowe.
/ Mniejsze zużycie oleju i mniej odpadów.
/ Możliwość stosowania wyższych temperatur, co przekłada się na oszczędność czasu i kosztów.
Dodatkowe korzyści środowiskowe i operacyjne:
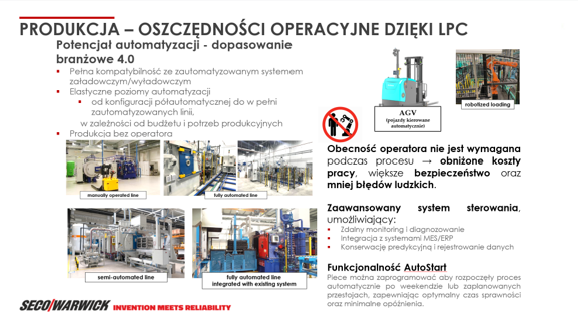
W pełni zautomatyzowana obróbka
/ Nie jest wymagana obecność operatora
/ Natychmiastowe uruchomienie/zatrzymanie urządzenia
/ Działanie na żądanie
Brak emisji CO₂ z endotermicznego wytwarzania gazu
/ Nie jest wymagany generator ENDO.
/ Brak spalania gazu ziemnego w celu wytworzenia atmosfery.
Brak systemów kontroli przepływu potencjału węglowego
/ Nie ma potrzeby kondycjonowania atmosfery
Brak układów dopalających/wyciągowych
/ Nie ma potrzeby spalania nadmiaru węglowodorów i gazów spalinowych.
Brak systemu monitorowania CO
/ Brak ryzyka tlenku węgla → bezpieczniejsze dla operatorów.
Brak zewnętrznego systemu monitorowania atmosfery
/ Proces próżniowy eliminuje potrzebę ciągłej analizy i kontroli gazu.
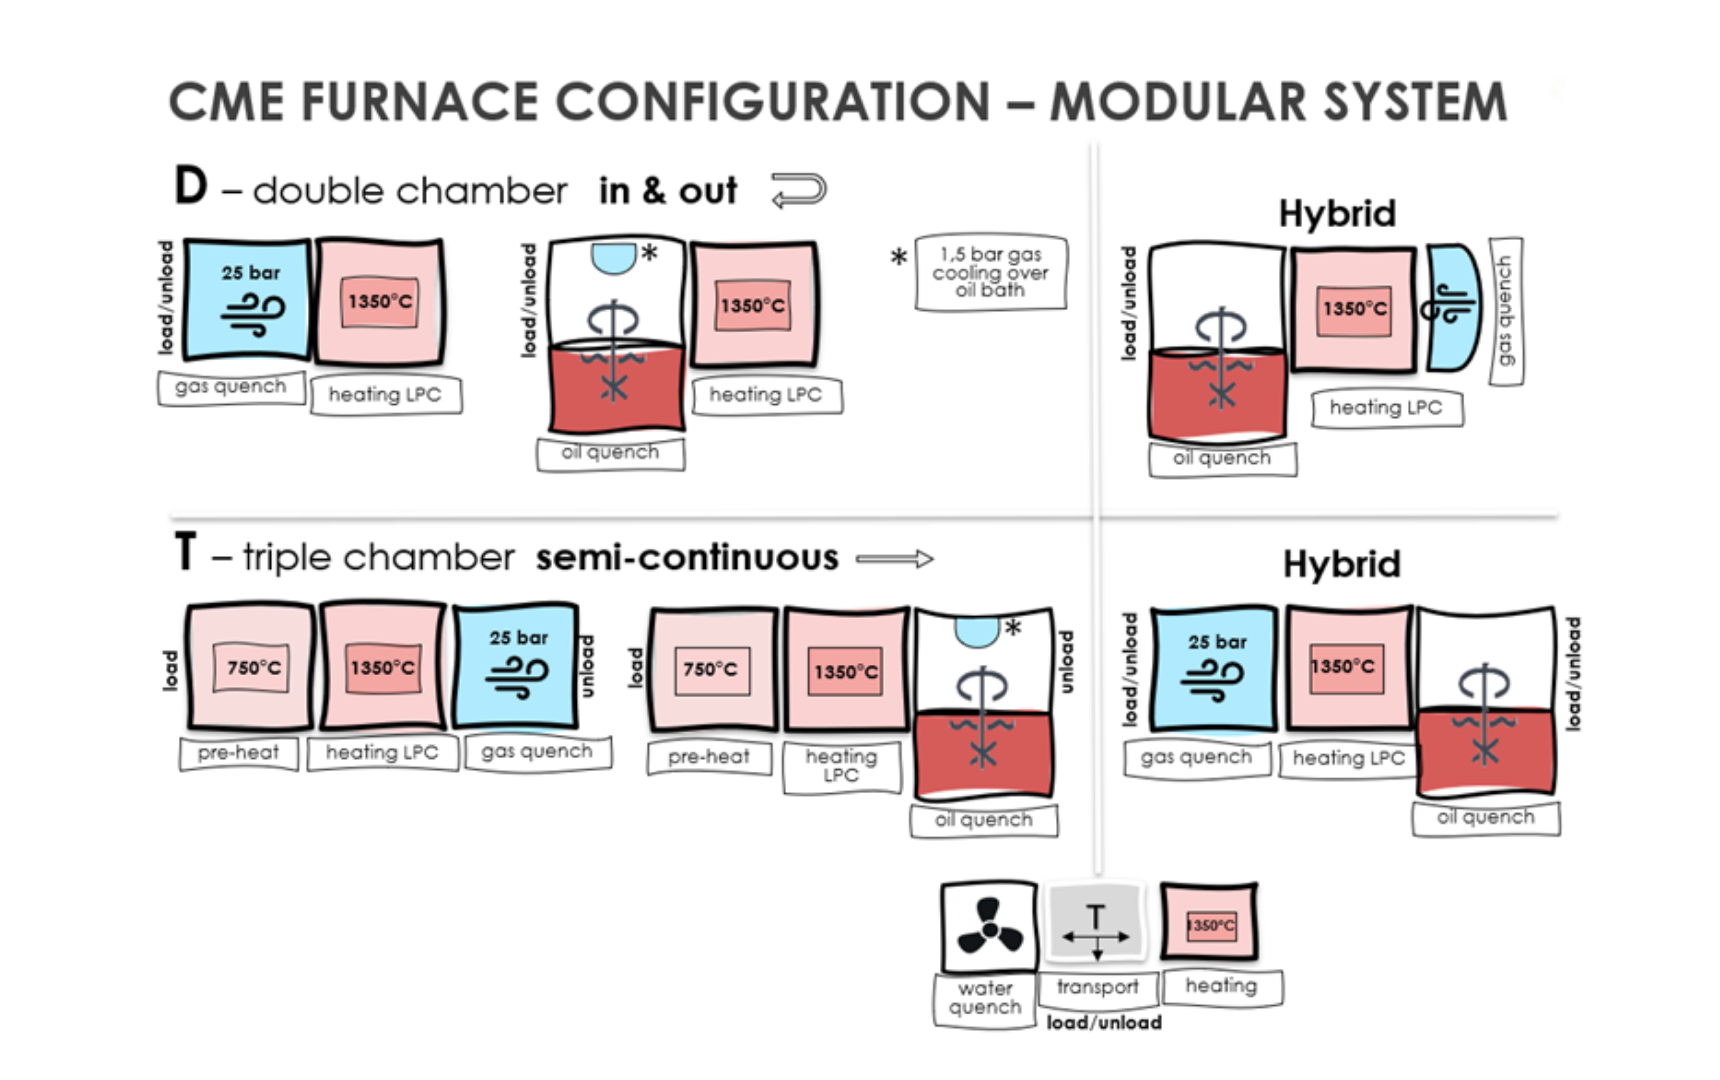
Poniższe cechy przedstawiają elementy konstrukcyjne i funkcjonalne pieca próżniowego przeznaczonego do nawęglania niskociśnieniowego ze zintegrowanym hartowaniem w oleju. Opisują one rozwiązania związane z wysoką intensywnością chłodzenia, integracją procesu oraz uzyskiwaniem wymaganych wyników metalurgicznych.
Automatyzacja i zgodność
/ W pełni zautomatyzowana obróbka
/ Zgodne z AMS2750, CQI-9
Budowa pieca
/ Poziomy piec próżniowy dwu- i trójkomorowy
/ Kompaktowa, modułowa konstrukcja
/ Grafitowa komora grzejna
/ Elektryczny system grzejny
/ Niskie straty ciepła dzięki izolacji cieplnej o rozszerzonym zakresie
Integralność i szybkość procesu/ Hartowanie w oleju lub w gazie pod wysokim ciśnieniem – azocie (N2) lub helu (He)
/ Hermetyczne drzwi wewnętrzne zapewniają wysoką czystość procesu i elementów
/ Krótki czas odpompowywania dzięki niezależnym układom pomp dla każdej komory
/ Krótki czas transportu wsadu wewnątrz pieca
Technologie Hartowania
/ Hartowanie olejowe z regulowaną prędkością i kontrolowanym ciśnieniem w wannie olejowej
/ Olejowy Tunel Kierunkowy zapewniający optymalny przepływ oleju przez wsad
/ Jednorodne hartowanie i ograniczenie zniekształceń dzięki bezstopniowej regulacji układu cyrkulacji oleju
Poniższa specyfikacja odnosi się do konfiguracji pieca LPC ze zintegrowanym hartowaniem w oleju i określa ograniczenia techniczne, parametry pracy oraz dostępne wielkości pieca.
Dane techniczne standardowych pieców serii CaseMaster Evolution
| Typ | Rozmiar | Szer. [mm] | Wys, [mm] | Dł. [mm] | Masa wsadu [kg] |
|---|---|---|---|---|---|
| D, T | 446 | 400 | 400 | 600 | 200 |
| D, T | 669 | 600 | 600 | 900 | 600 |
| D | 9129 | 900 | 1200 | 900 | 1200 |
| D, T | 9912 | 900 | 900 | 1200 | 1600 |
| V | 1625 | fi 1600 | 2500 | – | – |
| Temperatura w komorze grzejnej – 1250°C | Próżnia w komorze grzejnej -10-2 mbar | ||||
| Możliwość wykonania wersji indywidualnej z komorą grzejną o wymiarach dostosowanych do wymagań klienta. | |||||
Dostępne opcje do pieców serii Casemaster Evolution
| Cecha | Typ pieca | Rozmiar |
|---|---|---|
| Nawęglanie niskociśnieniowe (LPC) | D, T | wszystkie |
| Węgloazotowanie niskociśnieniowe (LPCN) | D,T | wszystkie |
| GQ – do 1,5 bar abs | D, T, V | wszystkie |
| Grzanie konwekcyjne | D, T | wszystkie |
| Chłodzenie w gazie nad wanną olejową | D, T | wszystkie |
| Termopary wsadowe | D | wszystkie |
| Wysoka próżnia (10-4 mbar) | D, V | wszystkie |
| HPGQ – 6, 12 bar abs | D HYBRID | 669, 9912 |
| HPGQ – 25 bar abs | T, D | 6810 |
/ Krótki czas transferu wsadu do zbiornika hartowniczego
Przeniesienie wsadu z komory grzewczej do zbiornika hartowniczego może nastąpić w czasie zaledwie 30 sekund, zapewniając optymalne warunki hartowania.
/ W pełni regulowana cyrkulacja oleju
Płynna regulacja przepływu oleju w zakresie od 0 do 100% pozwala precyzyjnie dopasować intensywność chłodzenia do wymagań procesu.
/ Zaawansowany system rozprowadzania oleju
Zaprojektowany tak, aby zapewnić równomierny kontakt oleju ze wsadem oraz powtarzalną skuteczność chłodzenia w całej partii.
/ Szeroki zakres regulacji temperatury oleju
Precyzyjna regulacja temperatury umożliwia optymalizację warunków hartowania dla różnych materiałów i zastosowań.
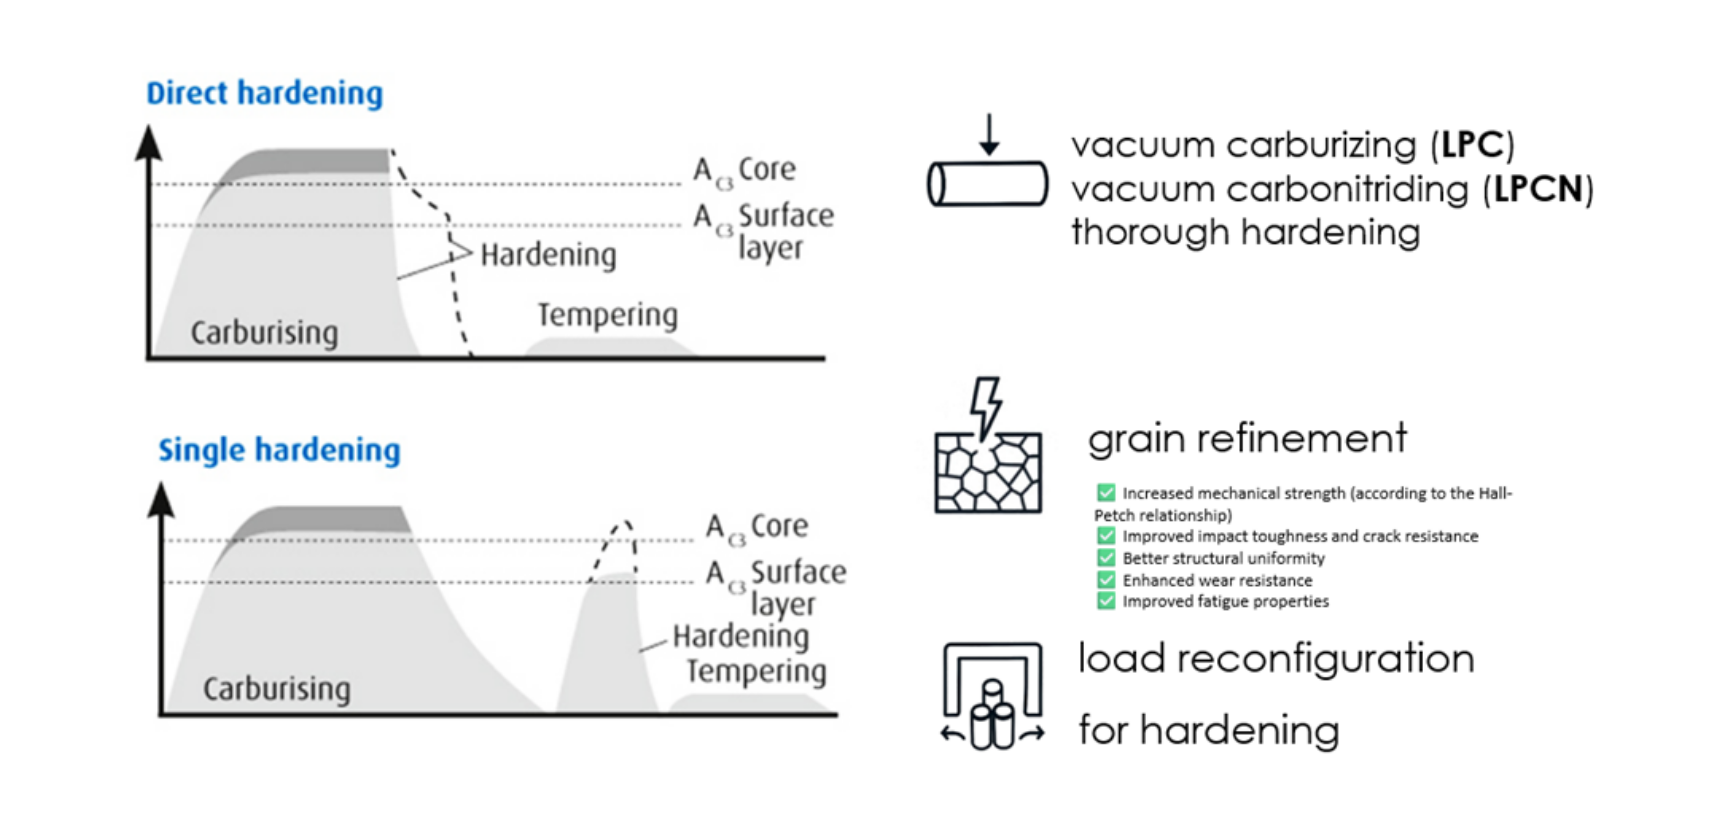
Poniższe procesy obróbki cieplnej są obsługiwane w konfiguracji pieca LPC ze zintegrowanym hartowaniem w oleju. Rozwiązanie to zapewnia wysoką intensywność chłodzenia oraz umożliwia uzyskanie dużej głębokości warstwy utwardzonej tam, gdzie jest to wymagane.
/ Nawęglanie niskociśnieniowe (LPC)
/ Węgloazotowanie niskociśnieniowe (LPCN)
/ Utwardzanie powierzchniowe
/ Hartowanie na wskroś
/ Motoryzacja, w tym: komponenty przekładni, koła zębate, wały, zębatki i łożyska
/ Komercyjna obróbka cieplna
/ Lotnictwo, w tym: podwozia, komponenty o wysokiej precyzji i jakości
/ Produkty metalowe
/ Budowa maszyn, w tym: części narażone na zużycie i naprężenia mechaniczne
/ Elementy złączne
/ Mennice
/ Stal do utwardzania powierzchniowego
/ Stal do nawęglania
/ Stal do hartowania
/ Stal konstrukcyjna
/ Stal łożyskowa
/ Stal narzędziowa
/ Stal HSLA
/ Stal stopowa
/ Stal nierdzewna
/ Stopy i superstopy
/ Stopy tytanu
AISI: 1015; 1020;3310;5115; 5117;5120H;8620;8622;8627/H;9310;
Armco
EN: 14CrNi14; 14CrNiMo13-4; 15CrNi6; 15NiCrMo16-5; 16MnCr5; 17Cr3; 17CrNiMo6; 17CrNiMo7; 18CrMo4; 18CrNi8; 18MnCr5; 20CrMnTi; 20CrNiMo2; 20MnCr5; 21NiCrMo2; C15; C22; X19NiCrMo4
GOST: 15; 15G; 15H; 16ChG; 18ChGT; 19ChGN; 20; 20Ch; 20ChG; 20ChGNM; 20G
PN: 12H2N4A; 12HN3A; 14NiCrMo 13-4; 15; 15G; 15H; 15HGM; 15HGN; 15HN; 15NiCrMo16-5; 16HG; 17CrNiMo6; 17HGN; 17HNM; 18H2N2; 18H2N4WA; 18HGM; 18HGT; 20; 20G; 20H; 20H2N4A; 20HG; 20HN3A; 20HNM; 22HNM; 25H2N4WA;
Pyrowear Alloy 53, Ferrum C61, Ferrum C64, M50Nil, Ferrum 675
Werkstoff: 1.0401; 1.0402; 1.0467; 1.2764; 1.5919; 1.6523; 1.6587; 1.6657; 1.6723; 1.7016; 1.7027; 1.7131; 1.7147; 1.7242; 1.7243;
Zalety dla środowiska i bezpieczeństwa
/ Proces przyjazny dla środowiska
→ Brak szkodliwych produktów ubocznych, czysta praca.
/ Brak emisji gazu CO₂ wpływającego na ocieplenie klimatu
→ Brak generatora ENDO i gazów spalinowych.
/ Brak emisji szkodliwych gazów (CO, NOx)
→ Bezpieczniejsze dla operatorów i środowiska.
/ Bezpieczna, bez łatwopalnej i trującej atmosfery
→ Brak ryzyka wybuchu lub wycieków substancji toksycznych.
/ Brak otwartego ognia
→ Całkowicie eliminuje zagrożenie pożarowe.
Jakość i wydajność procesu
/ Szybkie i jednolite nawęglanie niskociśnieniowe (LPC) gęsto upakowanych wsadów
→ Wysoka wydajność i precyzyjna głębokość warstwy.
/ Hartowanie azotem (nie ma konieczności użycia oleju ani helu)
→ Czyste, ekonomiczne i przyjazne dla środowiska chłodzenie.
/ Wysoka żywotność elementów strefy grzejnej – grafit
→ Mniej konserwacji i odpadów.
/ Brak odwęglania i utleniania i eliminacja IGO
→ Doskonała jakość powierzchni bez dodatkowego czyszczenia.
/ Elastyczne, działanie na żądanie
→ Brak ciągłego przepływu gazu i strat w czasie przestoju pieca.